Cao su kỹ thuật là gì? Đặc điểm và ứng dụng phổ biến
Cao su kỹ thuật bền bỉ, đàn hồi tốt, chịu mài mòn, dầu và nhiệt, hiện có mặt trong hầu hết nhà máy từ khai khoáng, xi măng, nhiệt điện đến thực phẩm và đóng tàu.
Xem thêm 2.471
cao su kỹ thuật
Từ tiếp nhận bản vẽ, chọn vật liệu, luyện hỗn hợp, ép khuôn, lưu hóa đến kiểm tra và giao hàng, mỗi bước đều quyết định độ chính xác của chi tiết cao su kỹ thuật.
Một chiếc gioăng cao su đặt trong lòng bàn tay chỉ nặng vài chục gam, nhưng để nó làm kín ổn định dưới áp suất và nhiệt độ của một đường ống công nghiệp, phía sau là cả một chuỗi công đoạn được kiểm soát chặt chẽ. Tại xưởng của Vu Tri, mỗi đơn hàng đi qua năm bước: tiếp nhận yêu cầu, tư vấn và lựa chọn vật liệu, sản xuất và gia công, kiểm tra chất lượng, đóng gói và giao hàng. Bài viết dưới đây mô tả từng bước để quý khách hiểu sản phẩm mình nhận được đã được làm ra như thế nào.
Mọi đơn hàng bắt đầu từ thông tin quý khách cung cấp: bản vẽ kỹ thuật, mẫu chi tiết cũ, ảnh chụp vị trí lắp đặt hoặc đơn giản là các kích thước đo tay. Với chi tiết có sẵn bản vẽ, kỹ thuật viên kiểm tra các kích thước quan trọng, dung sai và yêu cầu bề mặt. Với chi tiết chỉ có mẫu cũ, chúng tôi đo đạc, chụp lại và dựng bản vẽ để quý khách xác nhận trước khi làm khuôn.
Ở bước này, câu hỏi quan trọng nhất không phải là "chi tiết to bao nhiêu" mà là "chi tiết làm việc trong điều kiện nào". Một tấm cao su lót máng làm việc ngoài trời có yêu cầu khác hẳn tấm cùng kích thước đặt trong phòng sạch của nhà máy thực phẩm. Vì vậy, phiếu tiếp nhận luôn có mục ghi môi chất, nhiệt độ, tải trọng và tuổi thọ mong muốn.
Dựa trên điều kiện làm việc, bộ phận kỹ thuật đề xuất loại cao su nền và độ cứng phù hợp. NBR được chọn khi chi tiết tiếp xúc dầu, EPDM khi làm việc với nước nóng hoặc ngoài trời, Silicone cho thực phẩm và nhiệt độ rộng, Viton cho hóa chất mạnh, cao su thiên nhiên hoặc PU cho các vị trí chịu mài mòn. Độ cứng thường nằm trong khoảng 40 đến 90 Shore A tùy chức năng: gioăng làm kín cần mềm hơn, con lăn chịu tải cần cứng hơn.
Sau khi chốt vật liệu, phòng phối liệu xây dựng công thức hỗn hợp: tỷ lệ polymer, chất độn than đen hoặc độn trắng, dầu hóa dẻo, chất chống lão hóa và hệ lưu hóa. Các nguyên liệu được cân theo từng mẻ và luyện trên máy cán hai trục hoặc máy luyện kín cho đến khi hỗn hợp đồng nhất. Mỗi mẻ luyện đều được lấy mẫu đo độ cứng và kiểm tra đặc tính lưu hóa trước khi chuyển sang tạo hình, nhờ đó hạn chế việc một mẻ lỗi đi tiếp vào sản xuất.
Tùy hình dạng và số lượng, chi tiết được tạo hình bằng một trong các phương pháp chính dưới đây. Mỗi phương pháp có thế mạnh riêng và thường được kết hợp với nhau trong cùng một đơn hàng.
Phôi cao su được cắt theo khối lượng tính trước, đặt vào lòng khuôn rồi ép trên máy ép thủy lực gia nhiệt. Dưới nhiệt độ và áp suất, hỗn hợp chảy điền đầy khuôn đồng thời xảy ra quá trình lưu hóa, biến cao su từ trạng thái dẻo sang trạng thái đàn hồi. Ép nén phù hợp với chi tiết có thành dày, kích thước lớn hoặc số lượng vừa phải như chân đế giảm chấn, gối đỡ, ron mặt bích cỡ lớn.
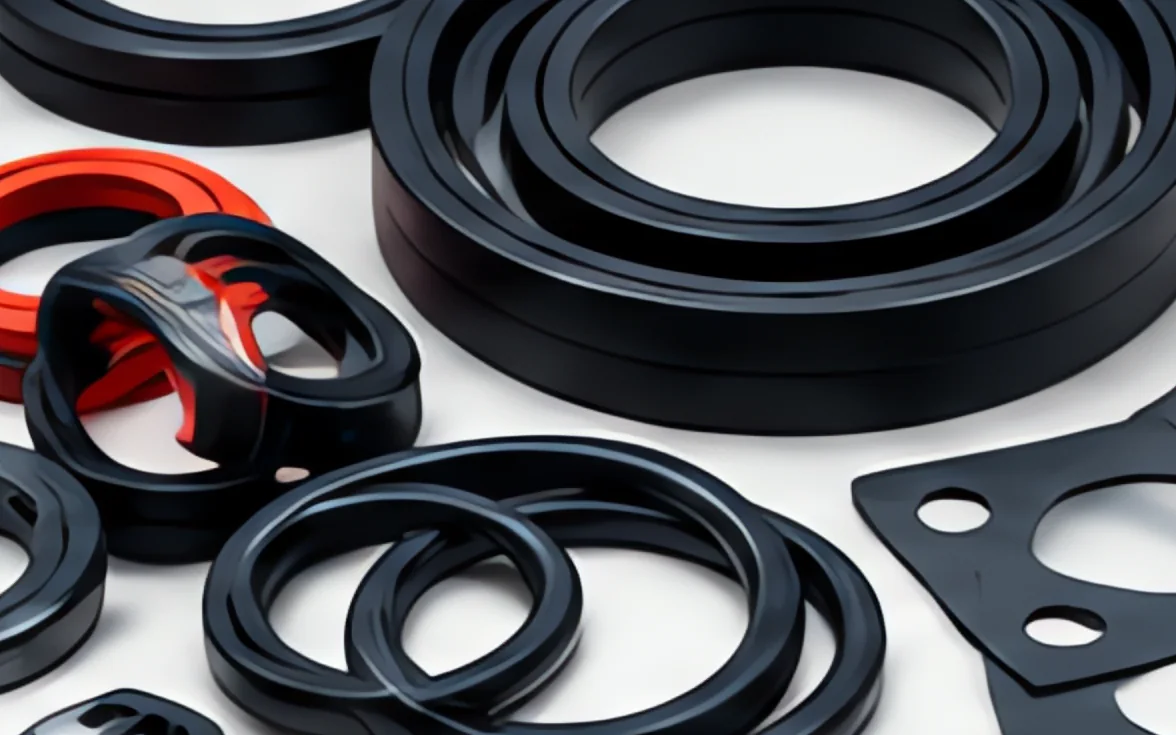
Với chi tiết nhỏ, hình dạng phức tạp và số lượng lớn như O-ring hay phớt chặn dầu, ép phun cho năng suất cao và kích thước đồng đều hơn. Cao su được gia nhiệt trong xi lanh rồi phun vào khuôn kín, thời gian chu kỳ ngắn và lượng ba via ít.
Ron cửa, ron kính, dây cao su đặc hoặc rỗng được sản xuất bằng máy đùn, sau đó lưu hóa liên tục hoặc trong nồi hấp. Tấm cao su có độ dày từ 1 đến 50 mm, khổ 1 đến 1,5 m được cán trên máy cán nhiều trục rồi lưu hóa trên máy ép tấm hoặc tang trống.
Trục, con lăn và bánh xe được làm sạch, phun cát, quét keo liên kết rồi quấn hoặc đúc lớp cao su bên ngoài, sau đó lưu hóa và tiện, mài đạt kích thước. Các chi tiết cắt từ tấm như ron phẳng, đệm lót được gia công bằng dao dập, máy cắt hoặc tiện theo bản vẽ. Với băng tải, đội kỹ thuật thực hiện dán nối nóng hoặc nguội ngay tại công trình khi cần.
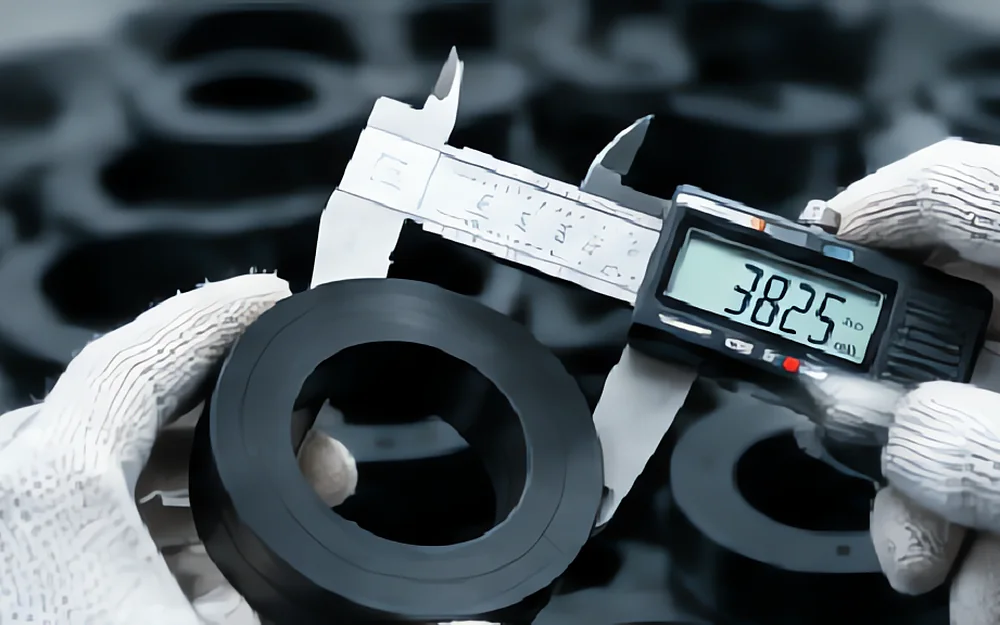
Sau lưu hóa, chi tiết được cắt ba via và đưa sang khu vực kiểm tra. Các hạng mục kiểm tra thường xuyên gồm:
Sản phẩm không đạt được tách riêng và ghi nhận nguyên nhân. Nếu lỗi đến từ khuôn, khuôn được hiệu chỉnh trước khi chạy tiếp; nếu lỗi đến từ hỗn hợp, mẻ liệu đó bị loại. Cách làm này giúp sai sót không lặp lại ở những lô sau.
Cao su là vật liệu dễ bị ảnh hưởng bởi ánh nắng, ozone và biến dạng do xếp chồng sai cách. Vì vậy, chi tiết nhỏ được đóng túi kín theo số lượng, chi tiết lớn được bọc màng và kê phẳng, tấm cao su được cuộn với lõi đủ lớn để không gãy gập. Mỗi kiện hàng có nhãn ghi tên sản phẩm, vật liệu, độ cứng và số lượng để thuận tiện cho kho của quý khách. Kèm theo hàng hóa, chúng tôi gửi hướng dẫn bảo quản: để nơi khô ráo, tránh nắng trực tiếp, tránh xa động cơ điện và nguồn phát ozone, không treo chi tiết trên móc nhọn và dùng hàng theo nguyên tắc nhập trước xuất trước.
Vu Tri chủ động sắp xếp vận chuyển trong khu vực TP.HCM và các tỉnh lân cận, đồng thời gửi hàng đi xa qua các đơn vị vận tải quen thuộc. Với đơn hàng gấp phục vụ sửa chữa dừng máy, chúng tôi ưu tiên sắp lịch sản xuất để rút ngắn thời gian giao.
Qua nhiều năm gia công, chúng tôi nhận thấy chất lượng một chi tiết cao su phụ thuộc vào bốn yếu tố. Đầu tiên là khuôn: khuôn gia công chính xác, có tính đến độ co ngót của từng loại cao su thì sản phẩm mới đúng kích thước. Thứ hai là sự ổn định của hỗn hợp giữa các mẻ. Thứ ba là chế độ lưu hóa, gồm nhiệt độ, áp suất và thời gian; lưu hóa thiếu khiến cao su dính, mềm, còn lưu hóa quá khiến cao su giòn và giảm đàn hồi. Cuối cùng là tay nghề của người vận hành ở các khâu cắt phôi, xếp liệu và hoàn thiện.
Đây cũng là lý do một chi tiết cao su đặt làm theo yêu cầu thường cần làm mẫu trước khi sản xuất hàng loạt. Mẫu được gửi để quý khách lắp thử trong điều kiện thực tế; sau khi xác nhận, toàn bộ thông số khuôn, công thức và chế độ lưu hóa được lưu lại để các lần đặt hàng sau cho ra sản phẩm giống nhau.
Quý khách có bản vẽ hoặc mẫu chi tiết cần làm mới, có thể gửi qua Zalo 0703 270 450. Đội ngũ kỹ thuật của Vu Tri sẽ xem xét, đề xuất vật liệu và phương pháp gia công phù hợp, sau đó gửi báo giá theo số lượng.
Quét mã bằng camera điện thoại để mở trang này
Chưa có bình luận nào. Hãy là người đầu tiên!
Cao su kỹ thuật bền bỉ, đàn hồi tốt, chịu mài mòn, dầu và nhiệt, hiện có mặt trong hầu hết nhà máy từ khai khoáng, xi măng, nhiệt điện đến thực phẩm và đóng tàu.
Xem thêm 2.471
Độ cứng Shore A, cường lực kéo đứt, độ giãn dài, độ mài mòn, khả năng chịu nhiệt và chịu dầu là những chỉ tiêu quyết định chất lượng của một sản phẩm cao su kỹ thuật.
Xem thêm 3.105
Từ xây dựng, cơ khí, điện – năng lượng đến đóng tàu và khai khoáng, cao su kỹ thuật đang được dùng để giảm dừng máy, giảm rung ồn và kéo dài tuổi thọ thiết bị.
Xem thêm 3.421
So sánh khả năng chịu dầu, chịu nhiệt, chịu thời tiết và hóa chất của NBR, EPDM, Silicone, Viton để chọn đúng vật liệu cho gioăng, ron và phớt trong từng điều kiện làm việc.
Xem thêm 3.738